-

+86-13404286222
-


Spør nå
+86-13404286222
Spør nå
Svaret er ikke en rute som passer alle. For tungt utstyr gir smidde deler det beste styrke-til-kostnadsforholdet for høysyklustretthet og slagbelastede komponenter; støpte deler vinner når geometrien er kompleks eller verktøykostnaden kan amortiseres over et tilstrekkelig volum; sveisede fabrikasjoner blir det eneste økonomiske alternativet for overdimensjonerte sammenstillinger og vedlikeholdsdeler med lite volum. Utvelgelseskriteriet er ikke materiale alene, men kombinasjonen av geometri, lastspektrum og batchstørrelse.
Styrke-til-kostnad-forhold betyr i denne sammenheng den funksjonelle mekaniske ytelsen oppnådd per enhet av totale produksjonskostnader, inkludert materiale, verktøy, maskinering, inspeksjon og transport.
Sammenligningen på butikkgulvet starter med tre tall: tretthetsutholdenhet, delkostnad og designfrihet. Ingen enkelt rute vinner alle tre. Smiing fører til utmattingsstyrke, men medfører høyere verktøy- og maskineringskostnader. Støping tilbyr den bredeste geometriske friheten og den laveste stykkprisen i volum, men utmattelsesutholdenheten er vanligvis lavere. Sveising sitter i mellom, i stand til å bygge deler for store for en enkelt smiing eller støping, men det introduserer en sveisesone som kan begrense levetiden.
| Attributt | Smidd | Cast | Sveiset fabrikasjon |
| Relativ utmattelsesstyrke | Høy | Grunnlinje | Middels |
| Relativ delkostnad | Høyest | Laveste | Middels |
| Mest økonomiske batch | 10-100 stykker | 500 stykker | 1-10 stykker |
| Materialutbytte | 60–75 % | 85–90 % | 80–85 % |
Tabellen er et utgangspunkt. Den virkelige avgjørelsen involverer alltid lastspektrum og batchstørrelse. Et 5-tonns støpt hus kan smides, men verktøykostnaden vil være absurd med mindre volumet er veldig høyt. Det er derfor styrke-til-kostnad-forholdet vurderes per del, ikke per materiale.
For et oljefelts utblåsningssikringslegeme, sikkerhetskritisk konstruksjon med høytrykksbegrensning, spesifiseres ofte et smidd legeme selv når en støpt kropp ville være billigere. Den iboende defektrisikoen ved støpegods, spesielt små hulrom som kan vokse under trykk, gjør smiing til den foretrukne ruten for trykkholdig utstyr.
Smiing er den mest økonomiske ruten når delen må overleve gjentatte belastninger, støtbelastninger eller høy bøyebelastning. Den lukkede smiingsprosessen justerer kornstrømmen med delens omriss, og gir en høyere utmattelsesgrense enn den samme legeringen i støpt form.
For et 40CrNiMo stålgir viser industrierfaring vanligvis en utmattelsesgrense på 560-600 MPa i smidd og luftkjølt tilstand, sammenlignet med 430-470 MPa for samme legering når den er støpt og varmebehandlet. Denne forbedringen på 25-30 % rettferdiggjør verktøykostnaden når delen gjennomgår millioner av belastningssykluser.
Den materielle familien betyr like mye som prosessen. Dupleks rustfritt stål 2205 og nikkellegeringer som Inconel 718 er ofte smidd for sin kombinasjon av styrke og korrosjonsbestandighet i marine og petrokjemiske applikasjoner.
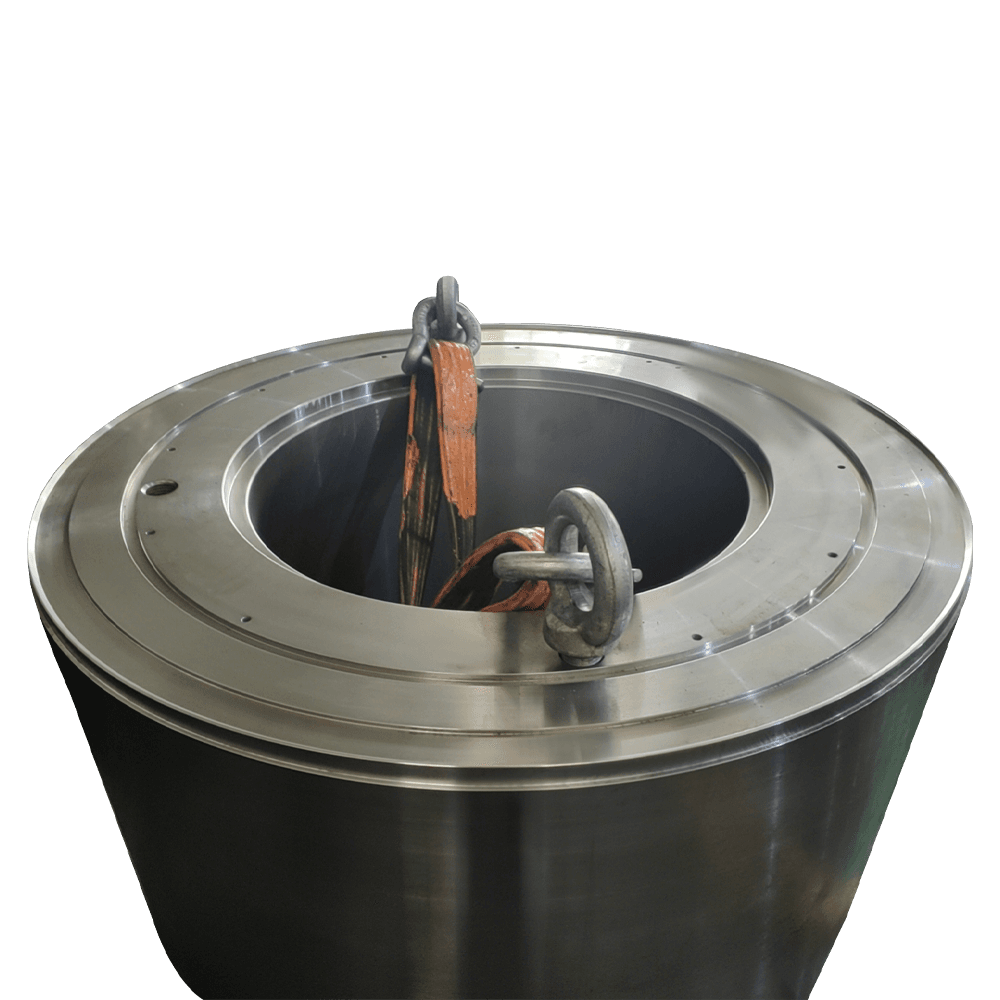
 Smiing og støpetjenester for komplekse metalldeler Valget mellom smiing og støping avhenger av delens kompleksitet og volum. Smiing gir styrke og kornflyt, mens støping produserer nesten nette former med indre hulrom, noe som reduserer maskinerings- og verktøykostnadene. Se produkt →
Støping er lederen for styrke-til-kostnad når delens geometri er kompleks, indre hulrom er nødvendig, eller produksjonsvolumet tillater verktøyavskrivning. Evnen til å produsere nesten-net-former er den største enkeltkostnadsdriveren.
Et stort kompressorsylinderhus, for eksempel, blir nesten alltid støpt fordi ingen smiprosess kan skape den interne porten og ribbene uten omfattende maskinering. En støping som starter med 85-90 % materialutnyttelse reduserer forbearbeidingsvolumet med opptil 40 % sammenlignet med en solid smiing.
Støpte komponenter krever disiplin i ikke-destruktiv testing. Krympeporøsitet, gasshull og segregering må kontrolleres med portdesign og verifiseres med magnetisk partikkel- eller ultralydinspeksjon. Styrken til en støpt del er bare så god som kvaliteten på støpingen.
 Støping av kompressorhus for tunge applikasjoner Store kompressorhus krever robuste støpegods som tåler høy belastning. Avanserte prosesser sikrer strukturell stabilitet og sikkerhet, noe som gjør dem egnet for ulike industrisektorer. Se produkt →
Sveising blir den beste styrke-til-kostnad-ruten når delen er for stor eller for kompleks til å smides eller støpes i ett stykke, eller når batchstørrelsen er for liten til å rettferdiggjøre verktøy. For en engangsreparasjon på en 10-tonns møllevalse, er sveising bedre enn alle alternativer.
Sveisede fabrikasjoner gjør det mulig å kombinere forskjellige materialer, for eksempel lavlegert basisstål med et slitesterkt overlegg, eller et støpt nav koblet til en valset plate. Sveisesonen er imidlertid det svakeste leddet: en riktig kvalifisert stussveis i konstruksjonsstål leverer typisk 80-90 % av grunnmaterialets styrke, så designet må ta hensyn til dette.
For tungt utstyr er sveisede deler vanligvis stressavlastet før ferdigbearbeiding. Dette er et kritisk produksjonstrinn hos Jiangyin Huanming Machinery Co., Ltd., hvor presisjonsdreiing, boring og sliping brukes for å oppnå endelige toleranser på 8 mikron etter at sveise-indusert forvrengning er fjernet.
 Høy-Speed Transmission Gears for Precision Power Transmission Disse girene er laget av høyfaste legeringer og presisjonsmaskinert for å minimere støy og vibrasjoner. De sikrer effektiv kraftoverføring i romfart, bilindustri og anleggsmaskiner. Se produkt →
For å bestemme raskt og forsvarlig for din egen del, følg dette fire-trinns rammeverket. Det har blitt brukt i innkjøpsanmeldelser hos Jiangyin Huanming Machinery for metallurgiske komponenter, olje- og gass- og vindkraftkomponenter.
For et høyhastighets gir med en verdi på 20 000 Nm og en årlig etterspørsel på 40 stykker, er en lukket smiing berettiget. For en støpt pumpekropp med komplekse indre passasjer og en ordre på 1000 deler, er støping den klare vinneren. For en vindkraft hovedakselflens med en diameter over 2 meter og en mengde på 5, er en sveiset fabrikasjon av valset plate den eneste fornuftige ruten.
Hele beslutningsprosessen er dokumentert i vår tekniske artikkel om smiing og støping av deler . For en spesifikk deltegning er den raskeste veien til kontakte deres ingeniørteam med lasttilfelle og målvolum.
Ingen enkelt rute er best. Smidde deler vinner for høysyklustretthet og slagbelastning. Støpte deler vinner for kompleks geometri og høyt volum. Sveisede deler vinner for overdimensjonerte applikasjoner med lite volum. Beslutningen er basert på geometri, lastspektrum og batchstørrelse.
Bare hvis delen ikke er tretthetsdominert. Støping kan redusere kostnadene med 20-40 % for en kompleks form, men tretthetsgrensen kan falle med 25-30 %. For sikkerhetskritiske roterende deler krever bytte av ruten full omkvalifisering.
En høykvalitets sveis i lavlegert stål når generelt 80-90 % av basemetallstyrken. Smiing i samme stål er isotropisk og sterkere i kornstrømmens retning. Sveising er tilstrekkelig for statiske og lavfrekvente belastninger, men krever utmattelsesanalyse for syklisk belastning.
Den viktigste enkeltfaktoren er batchstørrelse, fordi verktøykostnaden må amortiseres. En smidyse kan koste ti ganger så mye som et støpemønster; en sveiset fabrikasjon trenger ingen verktøy, men krever nøye avlastning og inspeksjon.
 Nr. 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsu -provinsen, Kina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Tilpassede store komponenter Mekaniske prosesseringsprodusenter