-

+86-13404286222
-


Spør nå
+86-13404286222
Spør nå
En 4-tonns kompressorsylinder med 0,04 mm boringstoleranse og et 11-ukers installasjonsvindu avslører en svak forsyningskjede på omtrent ti minutter. Store deler svikter sjelden på tegnestadiet. De mislykkes under den tredje gjenfikseringen, når datumet har forskjøvet seg og intet dokument viser hvor feilen kom inn i prosessen.
Denne veiledningen er en innkjøpers arbeidsmetode for å skaffe store komponenter maskineringstjenester for industrielt utstyr: hva omfanget egentlig dekker, hvordan man leser en maskinkonvolutt, hva et kvalitetssystem må bevise på papiret, og hvor ukene mellom tegningsutgivelse og forsendelse faktisk går.
Maskineringstjenester for store komponenter dekker ferdigbearbeiding og dimensjonssertifisering av støpte, smidde eller sveisede deler som veier omtrent 500 kg til 20 tonn som ikke passer, eller vil ikke holde toleranse, på standard vertikale maskineringssentre.
Vekten avgjør hvilken kran som skal bestilles. Den maskinerte funksjonen avgjør hvilken leverandør som kan tilby, fordi borerundhet, flensparallellitet og tannprofil hver krever en annen maskinverktøy og en annen inspeksjonsmetode.
| Komponentgruppe | Arbeidsvekt | Kritiske maskinerte funksjoner | Inspeksjonsfokus |
| Kompressorsylindere og sylinderhus | 1 til 5 t | Borerundhet, konsentrisitet, tetningsflater | Boremåler, CMM, penetranttesting |
| Utblåsningssikringskropper | 2 til 8 t | Ram hulrom flathet, tette boringer | Ultralydtesting, trykktesting |
| Vindkraft hovedakselflenser | 3 til 12 t | Boltesirkelstigning, flensparallellitet | Ultralydtesting, lasersporing |
| Tilbehør til dampturbiner | 1 til 6 t | Journaldiametre, bladsporprofiler | Magnetisk partikkeltesting, rundhetskontroller |
| Ruller og universallagerseter | 0,5 til 8 t | Ytterdiameter sylindrisitet, lager passer | Hardhets- og ruhetsmåling |
| Tannstang og girkasse | 0,3 til 3 t | Tannprofil, kumulativ stigning | Girmåling, magnetisk partikkeltesting |
En stor kompressorsylinder viser hvorfor rekkefølgen betyr noe. Støpingen avkjøles ujevnt, så en kompetent butikk grovborer den, lar spenningene legge seg, og fullfører deretter boringen på en maskin som beholder samme datum hele veien.
 Støping av kompressorhusprodusenter Store kompressorer bruker vanligvis kraftige strukturelle design, som tåler høyintensitetsbelastninger og derfor har sterke kontinuerlige operasjonsevner. Annonse... Se produkt →
Hvis en leverandør ikke kan beskrive den grove finishsekvensen i den første tekniske samtalen, siterer de en del de ikke har bearbeidet før, uansett hva katalogen deres hevder.
Maskinkonvolutt diskvalifiserer flere leverandører enn prisen gjør. En boremølle med lang slag, et bord som er vurdert for arbeidsstykkevekten og en kran som kan snu delen er inngangsbilletten, ikke differensiatoren.
En dyktig butikk kjører en kombinasjon av utstyr i stedet for én heroisk maskin: horisontale maskineringssentre, portalmaskineringssentre, CNC-borefreser, høyhastighets CNC vertikale dreiebenker og vertikale dreiefresesentre. Hver type eier en annen familie av funksjoner, og deres overlapping er det som holder en jobb unna den kritiske banen.
Disse fem svarene skiller butikker som holder toleranse på deler på flere tonn fra butikker som bare eier en stor maskin. En leverandør som oppgir 8 mikrometer maskinnøyaktighet bør kunne forklare hvordan denne figuren overlever tre operasjoner på samme arbeidsstykke.
Materialkvalitet kan legge til eller fjerne to ukers maskintid, fordi varmebestandige legeringer kutter med en brøkdel av karbonstålhastigheter og herder i det øyeblikket matingshastigheten nøler.
| Material | Kuttehastighet vs. 1045 stål | Hovedrisiko ved bearbeiding | Typisk bruk |
| Karbonstål og seigjern | 100 prosent | Skravling på tynne partier | Sylinderhus, kompressorhus |
| Dupleks rustfri 2205 | 40 til 50 prosent | Arbeidsherding ved lav mating | Flenser, hylser, skaft |
| Inconel 718 (UNS N07718 / 2.4668) | 20 til 30 prosent | Rask slitasje på verktøy | Smiing, foringer, høytemperaturhylser |
| Haynes 188 (UNS R30188 / GH5188) | 15 til 25 prosent | Slipende koboltlegering, dårlig sponbrudd | Plate, stripe og stang for høytemperaturservice |
Disse multiplikatorene er planleggingstall, ikke markedsføringspåstander. En butikk som siterer Inconel 718 ved skjærehastigheter i karbonstål har enten aldri maskinert den eller har til hensikt å tape penger på bestillingen.
Spesialkvaliteter krever også en forsyningskjede bak maskinen. Smiing og maskinerte deler i Inconel 718, Haynes 188 og duplex 2205 oppføre seg forskjellig i forkant, og en leverandør bør kunne vise skjæredata og tidligere jobbreferanser for hver klasse i stedet for å behandle dem som én kategori.
 Smiing Støpedeler Produsenter Smiing og støping er begge viktige metallbearbeidingsmetoder i industrien, og de har omfattende bruksområder. De har betydelige forskjeller når det gjelder... Se produkt →
Be om befaring og testplan før du spør om pris. ITP er det eneste dokumentet som tildeler ansvarlighet for hver dimensjon, og en leverandør som ikke kan utstede en i løpet av en dag vil heller ikke utstede en under planpress.
Et brukbart system for store deler inkluderer testing av magnetiske partikler og ultralyd, hardhetstesting, måling av overflateruhet, og kalibrerte mikrometre og skyvelære holdt på en dokumentert kalibreringsplan. Trente fulltidsinspektører betyr mer enn instrumentlisten, fordi flertonnsdeler kontrolleres på scenepunkter i stedet for bare på slutten.
Referanseprosjekter forkorter evalueringen. Leverandører som leverer til etablerte utstyrsbyggere som DANIELI, KOBELCO, ANDRITZ og ROSS har allerede bestått revisjoner som de fleste kjøpere ikke kan reprodusere i et enkelt besøk. Prosessdisiplinen bak høypresisjonsmaskinering av store komponenter er også en rettferdig sjekkliste for å sammenligne med en leverandørs egen skriftlige prosedyre.
Sikkerhetskritiske deler hever listen igjen. En utblåsningssikring blir inspisert med ultralydtesting og trykktestet før utsendelse, og papirene følger med delen.
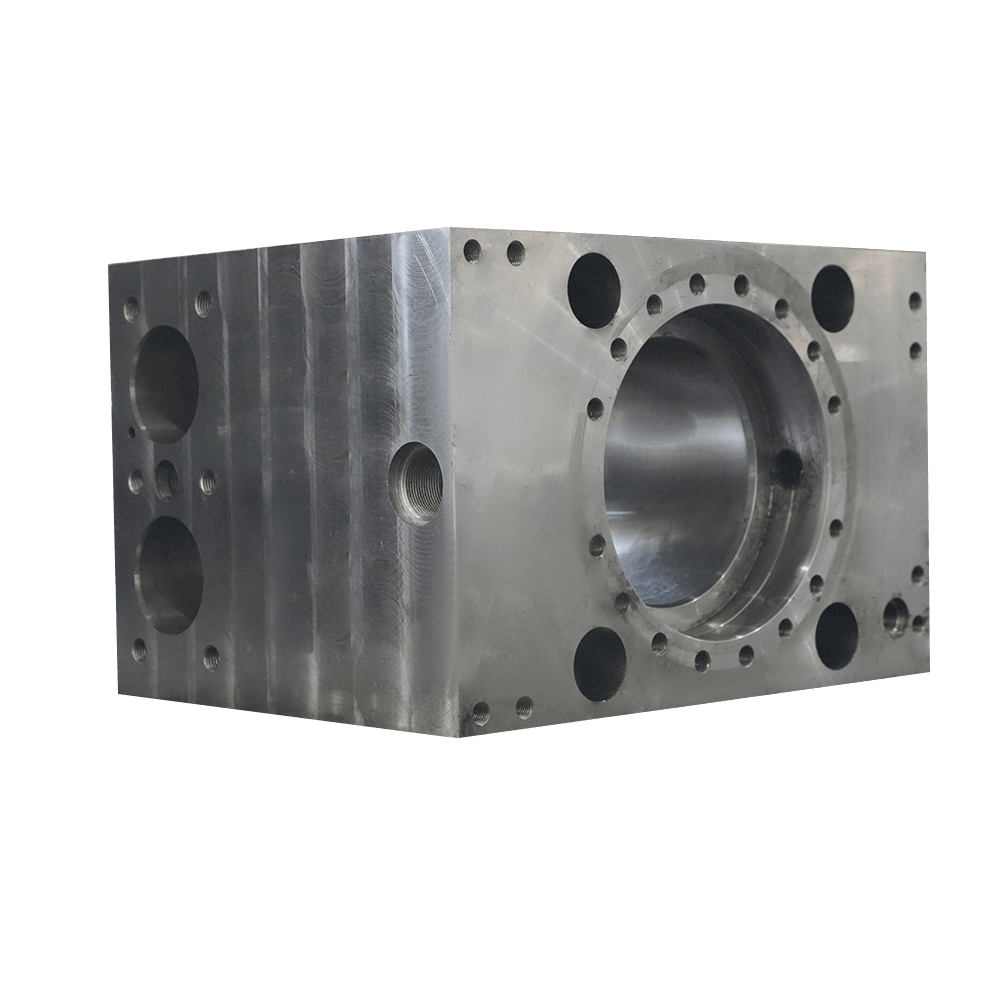 Oljebrønnutblåsningssikring Produsenter Utblåsningssikring for oljebrønn Se mer Se produkt →
En 3 til 5 tonns maskinbearbeidet komponent trenger normalt 14 til 18 uker fra utgivelse til forsendelse, og støping eller smiing bruker den største enkeltdelen av den tiden.
Å jage maskinverkstedet redder sjelden en tidsplan, fordi grov bearbeiding venter på stressavlastning og etterbehandling venter på at det grove snittet frigjør den gjenværende forvrengningen. Dokumentasjon, NDT og pakking kan løpe parallelt med siste pass, og den overlappingen er der en eller to uker er realistisk utvinnbare.
Det avgjørende spørsmålet er ikke hvem som kan finne en maskin, men hvem som signerer dimensjonsrapporten når en boring går tom for toleranse.
Enkeltkildeansvar er det praktiske argumentet. Når den blanke og den ferdige delen kommer fra samme organisasjon, har et avvik én eier i stedet for tre, og den korrigerende handlingen lander på prosessen i stedet for på kontrakten. Mellomledd fungerer fortsatt godt for standarddeler med lukkede spesifikasjoner og sjenerøse toleranser.
Planlegg 14 til 18 uker fra utgivelsen av tegningen for en komponent på 3 til 5 tonn. Støping eller smiing tar ca. 5 til 6 uker, etterbehandling 3 til 4 uker, og inspeksjon med dokumentasjon ca. 1 uke. Nye mønstre legger til 2 til 3 uker.
Maskinnøyaktighet på ca. 8 mikrometer er oppnåelig på et godt vedlikeholdt bore- eller portalsenter, men deltoleranse avhenger av antall oppsett og termisk kontroll. Realistiske ferdige toleranser for boringer og lagerpasninger på flertonnsdeler sitter i 0,02 til 0,05 mm båndet når delen forblir innenfor en datumkjede.
Enhver nikkel-, kobolt- eller duplekskvalitet. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) og dupleks rustfritt 2205 kutter ved 15 til 50 prosent av karbonstålhastigheter og herder raskt. Be om skjæredata og en tidligere jobbreferanse i samme klasse.
Holdpunkter, en instrumentliste med kalibreringsstatus, akseptkriterier per tegning, NDT-metoder og dekning, materialsporbarhet etter varmenummer, og navnet på den som signerer den endelige utgivelsen.
 Nr. 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsu -provinsen, Kina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Tilpassede store komponenter Mekaniske prosesseringsprodusenter